Choisir son matériel
Comment choisir une soudure
15 octobre 2026 · MUSY Machines Agricoles
Choisir un poste à souder revient à répondre à trois questions simples : quel métal allez-vous assembler, sur quelle épaisseur, et avec quelle alimentation électrique disponible. C'est l'articulation de ces trois réponses qui détermine le procédé (MMA, TIG ou MIG/MAG), l'intensité nécessaire et, in fine, le modèle adapté — un mauvais dimensionnement se traduit presque toujours par un poste trop faible pour l'épaisseur visée ou par une alimentation inadaptée au secteur disponible. Ce guide détaille les critères de choix d'une soudure, sans jugement de marque ni promesse de performance non vérifiable.
Quel procédé de soudure choisir : MMA, TIG ou MIG/MAG ?
Le procédé conditionne tout le reste du choix. Chacun répond à un usage différent :
- MMA (électrode enrobée) : procédé polyvalent, tolérant aux surfaces mal préparées (acier rouillé, peint), adapté aux travaux extérieurs et aux réparations agricoles ou de structure. Il demande peu d'entretien mais laisse plus de laitier à décaper.
- TIG (électrode de tungstène sous gaz inerte) : procédé précis, pour des soudures propres et esthétiques, notamment sur acier inoxydable ou aluminium en faible épaisseur. Il exige plus de dextérité et un poste capable de gérer le courant alternatif pour l'aluminium.
- MIG/MAG (fil fourré ou plein sous gaz) : procédé rapide, adapté aux séries de pièces fines à moyennes, en atelier, grâce à une alimentation continue en fil.
Certains postes combinent plusieurs procédés sur un même appareil. C'est le cas du Helvi Galileo TIG 211 Easy AC/DC, un poste inverter qui associe le MMA et le TIG (amorçage HF ou Lift) en courant alternatif ou continu : un choix pertinent pour qui doit alterner entre réparations courantes à l'électrode et soudures plus fines sur inox ou aluminium, sans multiplier les appareils.
Quel matériau et quelle épaisseur allez-vous souder ?
Le matériau oriente directement vers un procédé :
- Acier noir : compatible MMA et MIG/MAG, le choix le plus courant en réparation et construction métallique.
- Acier inoxydable : TIG recommandé pour la finition, MMA avec électrodes spécifiques possible pour des travaux moins visibles.
- Aluminium : nécessite un poste capable de délivrer du courant alternatif (TIG AC/DC) ou un dévidoir adapté en MIG, l'aluminium étant plus exigeant à souder que l'acier.
L'épaisseur du matériau détermine ensuite l'intensité minimale requise : plus la pièce est épaisse, plus il faut d'ampérage pour obtenir une pénétration correcte. La correspondance précise entre épaisseur et intensité varie selon le procédé, l'électrode ou le fil utilisés et le réglage du poste : elle figure dans la notice de chaque appareil et doit être respectée plutôt qu'estimée à l'œil.
Intensité et facteur de marche : comment éviter le mauvais dimensionnement
Deux caractéristiques techniques permettent de vérifier qu'un poste correspond réellement à l'usage prévu :
- La plage d'intensité (en ampères) : elle doit couvrir les épaisseurs que vous soudez le plus souvent, avec une marge haute pour les travaux occasionnels plus épais.
- Le facteur de marche : exprimé en pourcentage sur une durée de référence (généralement 10 minutes), il indique combien de temps le poste peut souder à une intensité donnée avant de devoir refroidir. Un facteur de marche faible à l'intensité maximale signifie que le poste ne tiendra pas une utilisation intensive à pleine puissance.
Ces deux valeurs sont propres à chaque modèle et à chaque marque : elles figurent sur la plaque signalétique et dans la notice constructeur, et c'est là qu'il faut les vérifier avant achat, plutôt que de se fier à une intensité maximale affichée isolément. Un poste correctement dimensionné pour un usage occasionnel en atelier agricole n'a pas besoin du même facteur de marche qu'un poste utilisé en production continue.
Alimentation électrique : monophasé, triphasé ou groupe électrogène
L'alimentation disponible est souvent le facteur limitant réel, avant même l'intensité de soudage recherchée :
- Les postes compacts fonctionnent généralement sur prise monophasée domestique, avec une intensité maximale plus limitée.
- Les postes destinés à des intensités plus élevées ou à un usage professionnel peuvent nécessiter une alimentation triphasée.
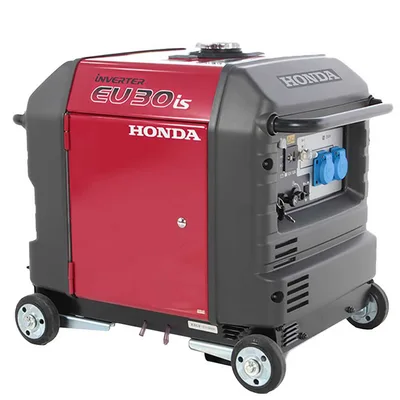
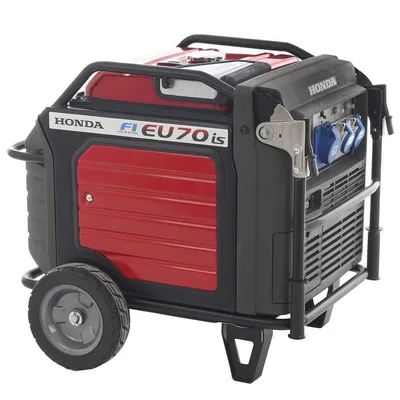
- Pour souder sur un site sans réseau électrique, un groupe électrogène peut alimenter un poste compact, à condition que sa puissance délivrée corresponde à l'appel de courant du poste, en particulier au démarrage. Les groupes à technologie inverter, comme le Honda EU30is ou le Pramac P7500I, délivrent un courant plus stable, ce qui convient mieux à l'électronique sensible d'un poste inverter. La puissance crête réellement nécessaire dépend du modèle de poste à souder et doit être vérifiée dans sa notice avant tout achat de groupe.
Le type de prise, la section de câble d'alimentation et la protection électrique de l'installation (disjoncteur dédié) relèvent également de l'installation électrique du bâtiment : en cas de doute, un électricien qualifié reste le bon interlocuteur, conformément aux règles rappelées par l'INRS sur les risques électriques en atelier.
Telwin, Helvi, GYS, Awelco, Deca : que proposent ces marques ?
Le catalogue réunit plusieurs marques de soudure, avec des gammes de tailles différentes : Telwin (40 références), Helvi (27 références), GYS (23 références), Awelco (22 références) et Deca (15 références). Ces marques couvrent globalement les mêmes familles de procédés — MMA, TIG, MIG/MAG — mais se différencient par l'étendue de leur gamme, les plages d'intensité proposées et les accessoires livrés avec chaque poste. Plutôt que de choisir une marque a priori, il est plus utile de partir du procédé et de l'intensité dont vous avez besoin, puis de comparer les références disponibles dans ces gammes sur ces critères précis, modèle par modèle, à partir des fiches techniques constructeur.
Tableau des critères de choix selon l'usage
| Usage | Procédé le plus adapté | Point de vigilance principal |
|---|---|---|
| Réparations agricoles ponctuelles, acier épais, extérieur | MMA | Facteur de marche suffisant, robustesse aux conditions de chantier |
| Finitions soignées sur inox ou aluminium | TIG (AC/DC pour l'aluminium) | Disponibilité du courant alternatif, dextérité requise |
| Travaux en série sur tôle fine, atelier | MIG/MAG | Alimentation continue en gaz et en fil, cadence de production |
| Usage mixte occasionnel (dépannage + inox) | Poste multi-procédé MMA/TIG | Encombrement et simplicité de changement de mode |
| Site sans accès au réseau électrique | Selon le besoin, alimenté par groupe électrogène | Puissance crête du groupe compatible avec l'appel de courant du poste |
Accessoires et équipement de protection indispensables
Le poste à souder seul ne suffit pas : un équipement de protection individuelle correctement choisi est indispensable, le soudage exposant aux projections, aux rayonnements et aux fumées. Il s'agit notamment d'un masque de soudure adapté au procédé utilisé, de gants résistants à la chaleur et d'une tenue couvrante. Ces éléments relèvent de la catégorie Protection individuelle, elle-même rattachée à l'Équipement de protection général de l'atelier. Côté matériel, les câbles, pinces de masse, torches et autres pièces d'usure se trouvent dans la catégorie Pièces et accessoires, et les compléments d'alimentation ou de branchement dans Énergie et accessoires. Les risques liés aux fumées de soudage et à l'exposition aux rayonnements UV font l'objet de recommandations détaillées sur le site de l'INRS, à consulter avant toute utilisation régulière.
Erreurs fréquentes à éviter
- Choisir un poste sur son intensité maximale affichée sans vérifier le facteur de marche réel à cette intensité : le poste peut se mettre en sécurité thermique bien avant la fin du travail prévu.
- Négliger l'alimentation disponible : un poste exigeant une alimentation triphasée ne fonctionnera pas sur une prise domestique monophasée, quelle que soit sa puissance théorique.
- Sous-estimer l'épaisseur réelle à souder, notamment en pensant « large » pour l'avenir sans vérifier que le poste reste efficace sur les petites épaisseurs courantes.
- Ignorer la compatibilité aluminium : souder de l'aluminium en courant continu seul (DC) donne de mauvais résultats ; il faut un poste TIG capable de courant alternatif (AC).
- Faire l'impasse sur l'équipement de protection, en particulier le masque adapté et les gants, au prétexte d'un usage occasionnel.
- Alimenter un poste inverter avec un groupe électrogène non adapté, sans vérifier la puissance crête nécessaire dans la notice du poste.
FAQ
Quel poste à souder choisir pour débuter ?
Un poste MMA monophasé, avec une plage d'intensité couvrant les épaisseurs courantes en acier, reste le point de départ le plus simple : il tolère les surfaces imparfaites et demande moins de réglages qu'un poste TIG ou MIG/MAG.
Quelle différence entre un poste MMA et un poste TIG ?
Le MMA utilise une électrode enrobée consommable et tolère les surfaces moins propres ; le TIG utilise une électrode de tungstène non consommable sous gaz inerte et produit des soudures plus propres, mais demande plus de précision et, pour l'aluminium, un courant alternatif.
Peut-on souder de l'aluminium avec n'importe quel poste ?
Non. L'aluminium nécessite un poste capable de délivrer du courant alternatif en TIG, ou un dévidoir et un fil adaptés en MIG. Un poste MMA classique ou un TIG uniquement en courant continu ne conviennent pas.
Comment savoir si l'intensité d'un poste suffit pour mon usage ?
En comparant la plage d'intensité et le facteur de marche indiqués sur la fiche technique du poste avec l'épaisseur habituelle de vos pièces ; la correspondance précise entre épaisseur et intensité figure dans la notice constructeur de chaque modèle.
Faut-il un groupe électrogène pour souder hors réseau électrique ?
Oui, si aucune prise n'est disponible sur le site. Le groupe doit délivrer une puissance compatible avec l'appel de courant du poste, en particulier au démarrage ; cette valeur se vérifie dans la notice du poste avant de choisir le groupe.
Les marques Telwin, Helvi, GYS, Awelco ou Deca se valent-elles ?
Elles couvrent globalement les mêmes familles de procédés, avec des gammes de tailles différentes. Le choix doit se faire sur les caractéristiques techniques du modèle précis (procédé, intensité, facteur de marche, alimentation) plutôt que sur la marque seule.
Pour aller plus loin
- Protection individuelle pour choisir masque et gants adaptés au soudage.
- Énergie et accessoires pour l'alimentation de votre poste à souder.
- Pièces et accessoires pour les câbles, pinces et consommables de soudure.
- Helvi Galileo TIG 211 Easy AC/DC, un poste multi-procédé MMA/TIG AC/DC.
Une question sur le dimensionnement de votre future soudure, sur un procédé précis ou sur la compatibilité avec votre installation électrique ? N'hésitez pas à nous solliciter : nous vous aiderons à comparer les références disponibles en fonction de votre usage réel.
Sources
Les références ci-dessous ont été consultées pour les points de sécurité et de réglementation de ce guide. Elles ne remplacent pas la notice de votre machine, qui prime toujours.
- Fumées de soudage, un risque majeur — INRS, sur la captation des fumées de soudage et la valeur limite d’exposition.
Dans la même famille
Les autres guides de cette famille.
- Pieces soudure compatibilite
Identifier la piece d'usure compatible avec une soudure sans se tromper de reference.
- Entretien soudure
Savoir quels gestes d'entretien un soudure demande, a quelle frequence, et lesquels sont souvent negliges.
- Soudure ne demarre pas
Diagnostiquer une soudure qui ne demarre pas ou perd de la puissance, dans l'ordre ou il faut verifier.